Как рассчитать давление и время сварки при стыковой сварке ПНД труб
При стыковой сварке ПНД труб необходимо отдельно определить давление по манометру аппарата и временные параметры каждого этапа. Для расчёта давления нужны наружный диаметр и толщина стенки трубы, эффективная суммарная площадь гидравлических поршней и измеренное сопротивление перемещению каретки с закреплёнными трубами. Время нагрева, перестановки и охлаждения выбирают по принятой технологической процедуре.
Параметры разных процедур ISO 21307, DVS 2207-1 и ASTM F2620 нельзя объединять в один режим. Сначала определяют применимую процедуру по требованиям проекта и изготовителя труб, затем используют её полный набор параметров вместе с руководством конкретного аппарата.

Три разных значения давления
- Давление на свариваемых торцах — усилие прижатия, отнесённое к площади кольцевого сечения трубы. Его задаёт технологическая процедура.
- Давление в гидросистеме — показание манометра, необходимое для создания этого усилия с учётом характеристик аппарата и сопротивления перемещению.
- Рабочее давление трубопровода — эксплуатационная характеристика системы. Его не подставляют в формулу настройки сварочного давления.
Например, значение 0,17 МПа для давления на торцах не означает, что на манометре нужно установить 0,17 МПа. Сначала его пересчитывают через отношение площади торца к эффективной площади поршней.
Формула давления по манометру
Площадь кольцевого сечения торца трубы:
A = π × (D − e) × e
Расчётное давление по манометру для этапа, на котором задано давление прижатия:
pман = pторц × A / S × 10 + pсопр
| Обозначение | Значение | Единица |
|---|---|---|
| D | Наружный диаметр трубы | мм |
| e | Толщина стенки трубы | мм |
| A | Площадь кольцевого торца | мм² |
| S | Эффективная суммарная площадь поршней для рабочего движения каретки, по документации аппарата | мм² |
| pторц | Давление на торцах для выбранного этапа и процедуры | МПа |
| pсопр | Давление преодоления сопротивления перемещению — drag pressure | бар |
| pман | Расчётное показание манометра | бар |
Множитель 10 переводит МПа в бары: 1 МПа = 10 бар. Если площадь поршней указана в см², её предварительно переводят в мм²: 1 см² = 100 мм². При расчёте сразу в МПа множитель 10 не нужен, а давление сопротивления также должно быть выражено в МПа.
Площадь S берут из паспорта или таблицы давления именно используемого аппарата. Её нельзя определять только по названию модели или переносить с другой серии. Давление сопротивления измеряют по инструкции аппарата при фактическом расположении закреплённых труб и опор; это не постоянная заводская величина.
Пример пересчёта давления
Рассмотрим учебный пример: D = 315 мм, e = 28,64 мм, S = 2002 мм², pсопр = 10 бар. Допустим, в выбранной технологической карте для рассматриваемого этапа задано pторц = 0,17 МПа.
A = π × (315 − 28,64) × 28,64 ≈ 25 765 мм².
pман = 0,17 × 25 765 / 2002 × 10 + 10 ≈ 31,9 бар, или примерно 3,19 МПа.
Если при тех же геометрических данных процедура задаёт 0,15 МПа на торцах, результат составит примерно 29,3 бар. Это иллюстрация влияния исходного давления, а не разрешение заменять один режим другим. Площадь 2002 мм² и сопротивление 10 бар здесь — исходные данные примера; их необходимо проверить или измерить для реальной установки.
Как выбирать время сварочного цикла
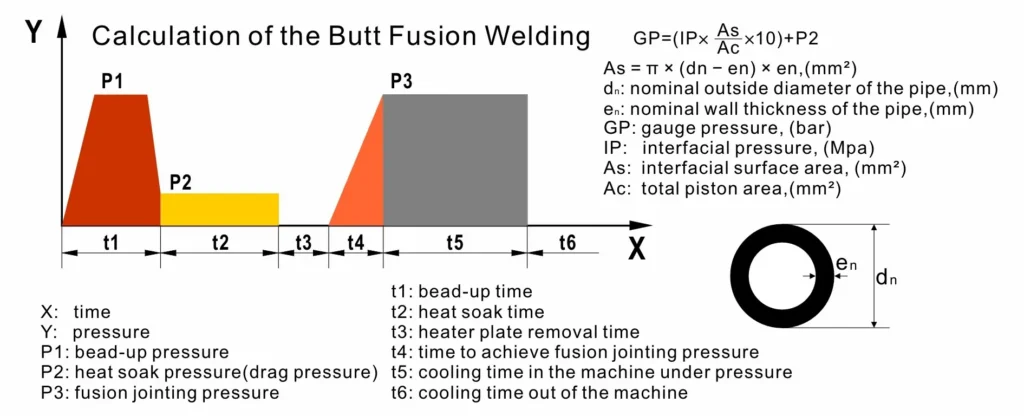
На схеме t1 обозначает формирование первичного валика, t2 — прогрев, t3 — удаление нагревателя, t4 — достижение давления соединения, t5 — охлаждение в аппарате под давлением, t6 — последующее охлаждение вне аппарата. Конкретная процедура может предусматривать иной график изменения давления.
Обозначение P2 на этой иллюстрации относится к этапу прогрева. Для сопротивления перемещению в тексте используется отдельное обозначение pсопр. Требуемое давление прогрева устанавливают по технологической карте; его нельзя автоматически приравнивать к измеренному сопротивлению.
- Формирование валика: контролируют предусмотренный процедурой размер валика и давление прижатия.
- Прогрев: время и давление выбирают по толщине стенки и принятому режиму.
- Удаление нагревателя и соединение: соблюдают установленные ограничения времени перестановки и нарастания давления.
- Охлаждение: выдерживают соединение в зажимах по процедуре, включая заданный график давления. Снятие зажимов не означает готовность стыка к испытанию или полной эксплуатационной нагрузке.
Универсальной формулы времени для всех процедур нет. Температуру нагревателя, длительность прогрева и охлаждения нельзя выбирать независимо друг от друга. Условия окружающей среды учитывают в пределах требований применимой процедуры; произвольно сокращать выдержки или менять коэффициенты нельзя.
Порядок подготовки режима на объекте
- Уточнить материал, размеры труб и применимую технологическую процедуру.
- Проверить исходную толщину стенки. Отношение D / SDR даёт ориентир, но не заменяет данные трубы и предусмотренные процедурой проверки.
- Найти эффективную площадь поршней и единицы манометра в документации аппарата.
- Измерить сопротивление перемещению в рабочей установке.
- Рассчитать давление для соответствующих этапов и сверить с таблицей аппарата при её наличии.
- Взять температуру, время, размеры валика и условия снятия зажимов из одной принятой технологической карты.
- Зафиксировать выбранные параметры и результаты контроля соединения.
При выборе гидравлического аппарата стыковой сварки WELPING проверяйте наличие документации для расчёта давления и управления циклом. Дополнительно: что означает SDR трубы, охлаждение стыкового соединения и контроль качества стыка.
Частые вопросы
Можно ли использовать одно давление для всех труб одного диаметра?
Нет. При одинаковом наружном диаметре толщина стенки меняет площадь торца. Также влияют площадь поршней, сопротивление перемещению и выбранная процедура.
Калькулятор давления определяет время нагрева?
Расчёт по приведённой формуле определяет показание манометра. Временные параметры и температуру нужно отдельно выбирать по технологической карте.
Можно ли взять давление из ISO, а охлаждение из DVS?
Нет. Используют согласованный набор параметров одной применимой процедуры. Смешивание отдельных значений меняет режим сварки.
Материал уточнён 16 сентября 2026 года: разделены виды давления, добавлены единицы расчёта и правила выбора временных параметров.