
Дефекты электромуфтовой сварки ПНД: выброс расплава и ошибки аппарата
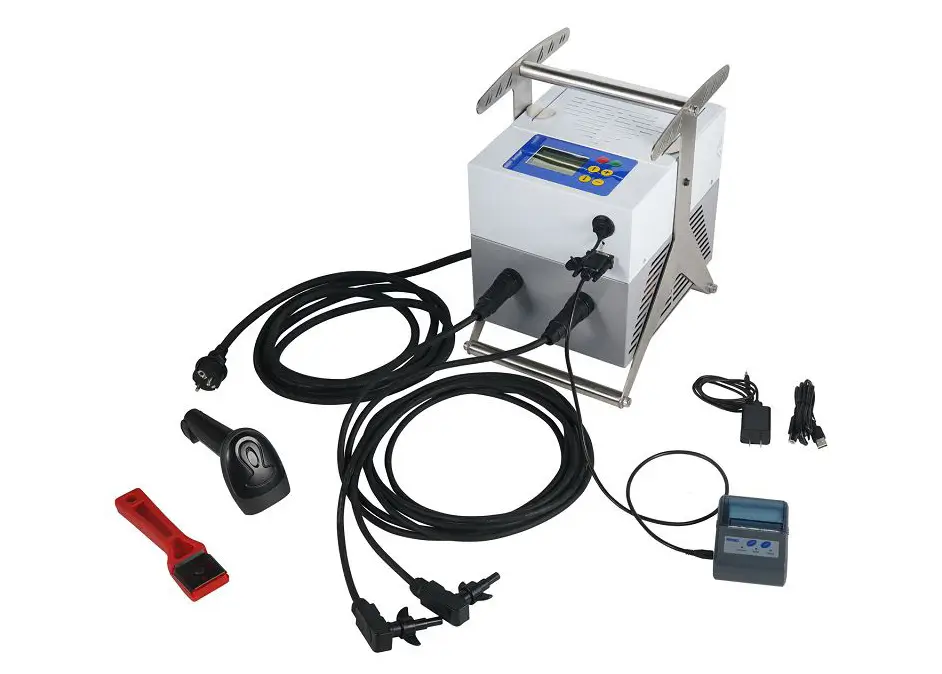
Выброс расплава из электромуфты, изменение формы корпуса или прерывание сварочного цикла требуют проверки соединения. Успешное завершение программы само по себе не подтверждает качество, а сообщение об ошибке не всегда означает дефект фитинга. Нужно отдельно оценить подготовку деталей, параметры цикла и электропитание.
Какие признаки требуют внимания
К признакам нарушения процесса относятся необычный выход расплавленного материала, видимое повреждение корпуса, смещение трубы и незавершённый цикл. Их нельзя игнорировать только потому, что аппарат не показал ошибку.
Положение технологических индикаторов оценивают по инструкции именно данного фитинга. Наличие или положение индикатора не заменяет весь предусмотренный контроль качества.
Почему появляется выброс расплава
Выброс может сопровождать нарушение посадки трубы, геометрии или режима нагрева. По одному внешнему признаку нельзя достоверно установить причину. Для проверки нужны данные о фитинге, подготовке поверхности, глубине установки, фиксации и фактически выполненном цикле.
Проверяйте операции последовательно: размер и состояние трубы, механическую подготовку зоны сварки, очистку по инструкции, разметку и установку деталей. Не пытайтесь компенсировать плохую посадку увеличением времени или напряжения.
Ошибка аппарата и дефект соединения
| Ситуация | Что проверять |
|---|---|
| Аппарат не запускает цикл | Код фитинга, совместимость режима, соединение кабелей и питание |
| Цикл прерван | Код ошибки, момент остановки, питание, кабели и состояние фитинга |
| Есть видимое повреждение | Само соединение независимо от сообщения об успешном завершении |
| Детали сместились | Фиксацию и выполнение требований к охлаждению |
Коды ошибок зависят от модели и версии управления. Нельзя пользоваться таблицей другого аппарата даже при похожем тексте сообщения.
Порядок действий при нарушении процесса
- Остановите работы на подозрительном соединении и обеспечьте безопасное состояние установки.
- Сохраните сообщение аппарата, параметры цикла и идентификацию фитинга.
- Зафиксируйте фото, положение деталей и условия электропитания.
- Проверьте выполнение инструкций трубы, фитинга и аппарата.
- Примите решение о соединении по требованиям проекта и установленному контролю качества.
Не запускайте повторный цикл для «доваривания» без прямо предусмотренного изготовителем порядка. Повторный нагрев не является универсальным способом исправления дефекта. Не закрывайте выходящие отверстия и не воздействуйте на горячий фитинг для устранения внешних признаков.
Работа с аппаратами WELPING
В российском каталоге представлены WP35K, FX-35Q, WP60K и WP100K. Используйте руководство выбранной модели; диапазоны и функции аппаратов не следует считать одинаковыми.
Перед запуском полезно отдельно проверить считывание сварочного штрихкода. Корректный код задаёт программу, но не устраняет ошибки подготовки трубы.
Можно ли принять соединение только по протоколу?
Протокол фиксирует контролируемые аппаратом данные цикла. Он не доказывает правильность очистки, снятия поверхностного слоя и установки трубы. Для приёмки нужен весь набор проверок, предусмотренный технологией и проектом.