
Как соединить готовые плети ПНД труб: стыковая или электромуфтовая сварка
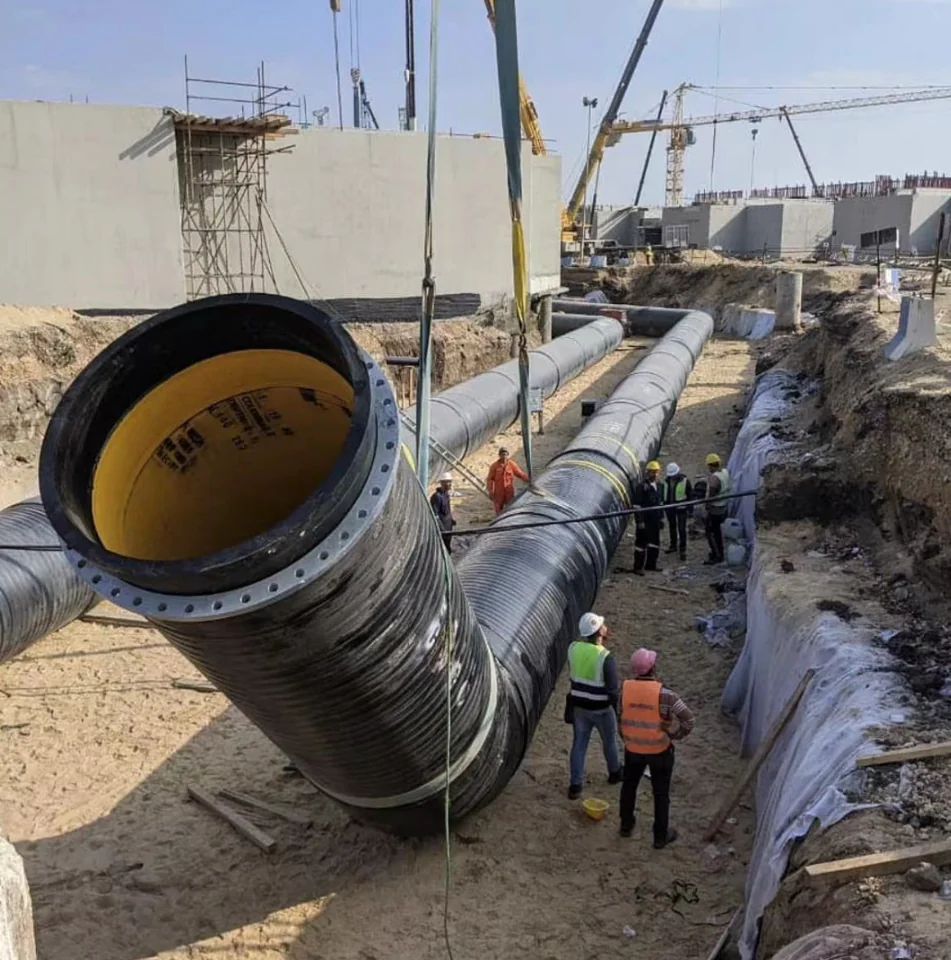
При соединении готовых плетей ПНД труб выбор способа сварки зависит не только от диаметра. Важно, можно ли перемещать трубы вдоль оси, установить центратор и выполнить подготовку торцов. На замыкающем участке доступ и подвижность труб нередко отличаются от условий сборки отдельных отрезков.
Оцените монтажную ситуацию
До выбора аппарата определите положение двух плетей, доступную длину свободных концов, возможность их сведения и место для рабочих узлов. Учитывайте уже выполненные соединения, закрепления и препятствия. Сварочный аппарат не должен использоваться вместо предусмотренных средств перемещения длинной плети.
Поддержка труб уменьшает сопротивление перемещению и помогает сохранить соосность. Число и расположение опор определяют с учётом массы, диаметра, SDR, трассы и условий площадки. Универсального шага роликов для любой трубы нет.
Когда подходит стыковая сварка
Стыковая сварка нагретым инструментом требует установки концов в зажимы, торцевания, прогрева и осевого сведения. Метод подходит, если эти операции можно выполнить без недопустимой нагрузки на плети и ранее полученные соединения.
Для подбора оборудования проверяют фактические диаметры и требуемые вкладыши. Например, WELPING WP315B рассматривают по его карточке и руководству для конкретного проекта. Название модели не заменяет проверку диапазона и комплектации.
После установки опор измеряют сопротивление перемещению в рабочем положении. Переносить значение с короткого отрезка на длинную плеть нельзя. Порядок пересчёта описан в статье о давлении и времени стыковой сварки.
Когда рассматривают электромуфту
Электромуфтовое соединение может быть предусмотрено проектом там, где использование центратора затруднено. Однако муфту тоже нужно установить по инструкции. Возможность надвинуть фитинг, длина подготовленных зон и необходимость перемещения труб зависят от его конструкции.
Проверьте совместимость трубы и фитинга, геометрию концов, подготовку поверхностей и фиксацию. Электромуфта не устраняет автоматически овальность, загрязнение и напряжения от несоосности.
Для выполнения цикла применяют совместимый аппарат, например WELPING FX-35Q. Его применение проверяют по требованиям выбранного фитинга и допустимому режиму аппарата.
Сравнение условий
| Проверка | Стыковая сварка | Электромуфтовая сварка |
|---|---|---|
| Рабочее пространство | Центратор, торцеватель, нагреватель и их перемещение | Подготовка поверхности, установка муфты и фиксаторов |
| Осевое перемещение | Нужно для выполнения цикла | Зависит от способа установки конкретного фитинга |
| Контроль подготовки | Торцы, соосность, сопротивление перемещению | Подготовленная зона, глубина посадки, фиксация |
Что включить в монтажный план
- Способ соединения и применимую технологию.
- Размеры, материал и SDR труб.
- Размещение аппарата, опор и средств перемещения.
- Подготовку соединения и контроль положения деталей.
- Охлаждение и ограничения нагрузки после сварки.
После выполнения соединения выдержите установленное охлаждение. Нельзя сразу перемещать плети только потому, что нагрев завершён. Для стыкового метода ограничения разобраны в материале об охлаждении стыка.